 +86 180 3780 8511


环保欧版磨粉机MTW高锰钢锤头水韧处理工艺详解:提升耐磨性与使用寿命的关键
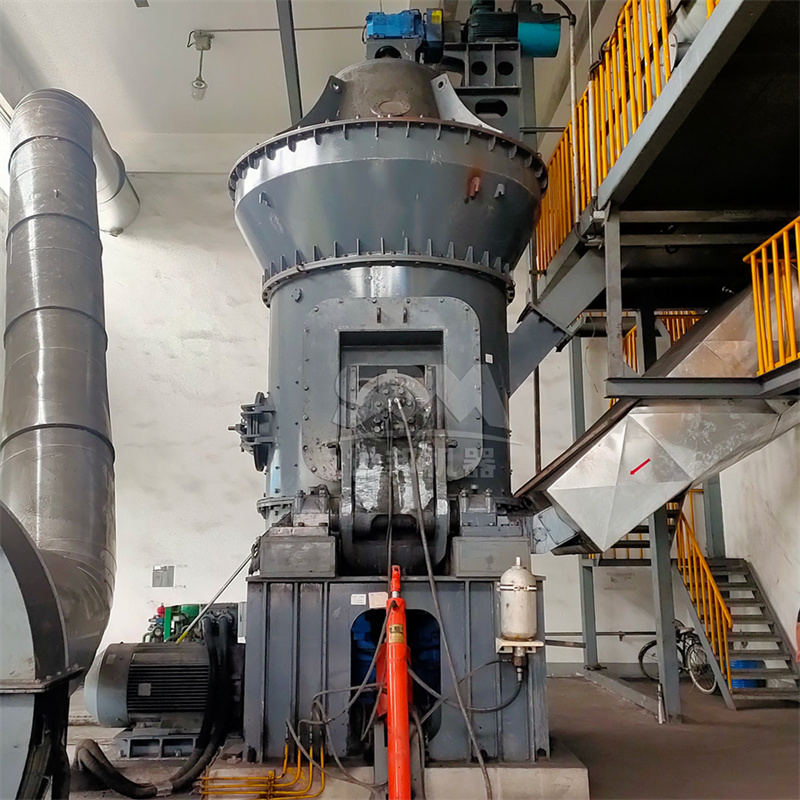
什么是高锰钢锤头的水韧处理?
水韧处理,又称固溶处理,是专门针对高锰钢(如ZGMn13)锤头的一种关键热处理工艺。其核心目的是通过将钢加热到临界温度以上(通常为1050℃~1100℃),使碳化物充分溶解到奥氏体中,形成单一的奥氏体组织,然后迅速在水中淬火冷却。这种急速冷却能抑制碳化物的析出,从而获得单一、均匀的过饱和奥氏体组织。
水韧处理对MTW磨粉机锤头性能的提升
经过正确水韧处理的高锰钢锤头,其内部组织为单一的奥氏体,初始硬度和强度并不算特别突出。但其最大的特性在于高加工硬化能力。在磨粉机实际工作过程中,锤头不断受到物料的冲击和挤压,其表面层会发生强烈的塑性变形,从而诱发马氏体相变,硬度可迅速从原始的HB180~220提升至HB500以上,甚至更高。
这种“越冲击越坚硬”的特性,使得MTW欧版磨粉机的锤头在面对石灰石、花岗岩、矿渣等硬质物料时,能够表现出极其优异的耐磨性能,同时心部仍保持良好的韧性,有效防止了脆性断裂。
MTW磨粉机锤头水韧处理工艺流程
一套完整且严谨的水韧处理工艺是保证锤头质量的生命线:
- 装炉与加热:将铸造清理后的锤头平稳装入热处理炉,缓慢升温至650℃左右进行保温,以消除铸造应力,然后继续加热至1050℃~1100℃。
- 保温:在高温下保持足够的时间(通常按锤头有效厚度计算,约每25mm保温1小时),确保碳化物完全溶解,成分均匀化。
- 淬火:这是最关键的一步。将高温锤头迅速从炉中转移并浸入流动的冷却水中。转移时间要短(一般要求小于30秒),以防止碳化物在降温过程中析出。水温需控制在40℃以下。
- 后续处理:淬火后,锤头内部存在较大内应力,可根据需要进行低温回火或自然时效处理以稳定尺寸。
选择优质水韧处理锤头的重要性
对于MTW欧版磨粉机的用户而言,选择经过严格水韧处理的锤头至关重要。工艺不当(如加热温度不足、保温时间不够或淬火冷却速度慢)会导致碳化物析出,严重降低锤头的耐磨性和韧性,使其使用寿命大打折扣,增加停机更换频率和综合生产成本。
因此,在选购磨粉机或配件时,务必确认制造商是否具备成熟可靠的热处理能力。优质的环保欧版磨粉机不仅在设计上节能高效,其核心耐磨件如锤头的内在质量,更是设备长期稳定运行、实现低运营成本的坚实保障。
Menu
相关文章
热销产品

LM 立式磨粉机
立式磨粉机是一种大型磨粉机,专门为解决工业磨机产量低、耗能高等技术难题,吸收欧洲先进技术并结合我公司多年先进的磨粉机设计制造理念和市场需求,经过多年的潜心设计改进后的大型粉磨设备。立磨采用了合理可靠的结构设计,配合先进工艺流程,集烘干、粉磨、选粉、提升于一体,尤其在大型粉磨工艺中,能够完全满足客户需求,主要技术、经济指标达到国际先进水平。可广泛应用于水泥、电力、冶金、化工、非金属矿等行业,特别适用于各种矿石的大型制粉加工,将块状、颗粒状及粉状原料磨成所要求的粉状物料。

雷蒙磨粉机
我们公司专业生产大、中型雷蒙磨粉机,拥有22年磨粉经验,已经成为中国领先的磨粉机制造商和供应商。 R系列雷蒙磨粉机是经过我们的专家优化升级改造,具有低损耗、投资小、环保、占地面积小等优点,它比传统的雷蒙磨粉机效率更高。

超细微粉磨粉机
超细微粉磨粉机是一种细粉及超细粉的加工设备,此微粉磨主要适用于中、低硬度,湿度小于6%,莫氏硬度在9级以下的非易燃易爆的非金属物料。它是经过20多次的试验和改进,为超细粉的生产而研发制造的新型磨粉机,细度可达0.006毫米。 SCM超细微粉磨粉机主要用于加工石膏、方解石、滑石、涂料、颜料和化妆品行业。与气流磨相比,它经济实惠、产量大,并且一年只需要更换一次零配件。装备有袋式过滤器以保护环境。

MTW 系列欧式磨粉机
MTW系列欧式磨粉机是我公司新近推出具有国际先进技术水平,拥有多项自主专利技术产权的最新粉磨设备—MTW系列欧式磨粉机,以悬辊磨粉机9518为基础,采用欧洲先进制造技术,它能满足客户对产品粒度、性能可靠与价格合理的要求。


