 +86 180 3780 8511


立磨常见故障原因分析及解决方法大全,快速恢复生产!
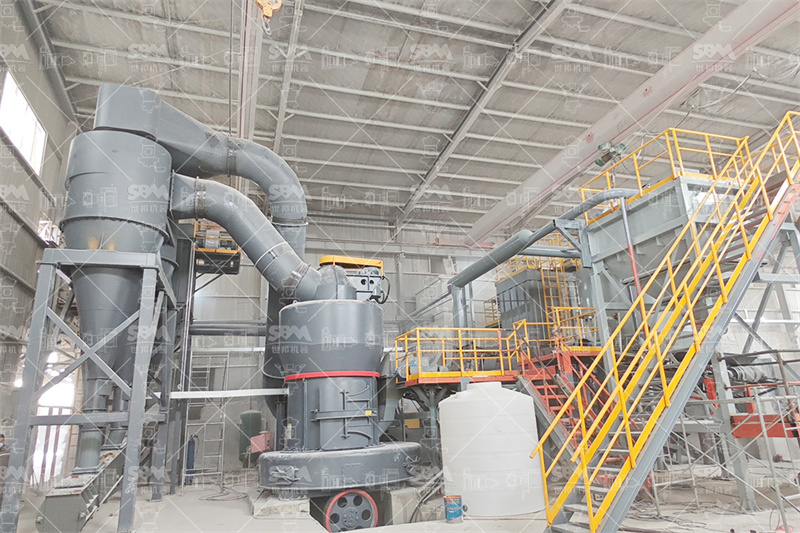
一、立磨振动异常
原因分析:立磨振动是常见故障,主要原因包括:1. 入磨物料粒度过大或过小;2. 磨辊与磨盘之间的间隙不合适;3. 蓄能器压力不足或氮气囊破损;4. 基础螺栓松动;5. 喂料量不稳定或断料。
解决方法:1. 严格控制入磨物料粒度,确保在合理范围内;2. 定期检查并调整磨辊与磨盘的间隙;3. 检查蓄能器压力,及时补充氮气或更换氮气囊;4. 紧固所有地脚螺栓和连接螺栓;5. 保持喂料系统稳定,避免断料或冲料。
二、立磨产量下降、细度不合格
原因分析:1. 磨辊、磨盘衬板磨损严重;2. 选粉机转速不当或叶片磨损;3. 系统风量不足或漏风严重;4. 喷口环堵塞或磨损。
解决方法:1. 检查并更换磨损严重的磨辊衬板和磨盘衬板;2. 调整选粉机转速至合适范围,更换磨损叶片;3. 检查风机和管道,消除漏风点,保证系统风量;4. 清理或更换喷口环。
三、立磨吐渣量过多
原因分析:吐渣量突然增大通常表明:1. 系统风量太小,物料不能被及时带走;2. 磨内压差过高;3. 喷口环风速过低;4. 物料易磨性差。
解决方法:1. 适当增大系统风量;2. 降低喂料量,稳定磨内工况;3. 检查喷口环是否堵塞,确保通风面积;4. 如果物料性质变化,需相应调整研磨压力等参数。
四、立磨主电机电流异常
原因分析:1. 电流过高:喂料量过大、研磨压力过高、磨内料层过厚;2. 电流过低:喂料量过少、断料、磨内料层过薄。
解决方法:1. 电流过高时,适当减少喂料量、降低研磨压力;2. 电流过低时,检查喂料系统,确保连续稳定喂料,避免磨空;3. 始终将料层厚度控制在稳定范围内。
五、立磨日常维护与预防
预防胜于治疗,定期维护是减少立磨故障的关键:1. 定期检查各润滑点的油位和油质;2. 定期紧固关键部位的螺栓;3. 建立设备运行档案,记录主要参数,便于趋势分析;4. 停机时彻底检查易损件磨损情况。
通过以上方法,可以有效诊断和排除立磨的大部分常见故障,保障设备的稳定高效运行,为企业创造更大价值。
Menu
相关文章
热销产品

LM 立式磨粉机
立式磨粉机是一种大型磨粉机,专门为解决工业磨机产量低、耗能高等技术难题,吸收欧洲先进技术并结合我公司多年先进的磨粉机设计制造理念和市场需求,经过多年的潜心设计改进后的大型粉磨设备。立磨采用了合理可靠的结构设计,配合先进工艺流程,集烘干、粉磨、选粉、提升于一体,尤其在大型粉磨工艺中,能够完全满足客户需求,主要技术、经济指标达到国际先进水平。可广泛应用于水泥、电力、冶金、化工、非金属矿等行业,特别适用于各种矿石的大型制粉加工,将块状、颗粒状及粉状原料磨成所要求的粉状物料。

雷蒙磨粉机
我们公司专业生产大、中型雷蒙磨粉机,拥有22年磨粉经验,已经成为中国领先的磨粉机制造商和供应商。 R系列雷蒙磨粉机是经过我们的专家优化升级改造,具有低损耗、投资小、环保、占地面积小等优点,它比传统的雷蒙磨粉机效率更高。

超细微粉磨粉机
超细微粉磨粉机是一种细粉及超细粉的加工设备,此微粉磨主要适用于中、低硬度,湿度小于6%,莫氏硬度在9级以下的非易燃易爆的非金属物料。它是经过20多次的试验和改进,为超细粉的生产而研发制造的新型磨粉机,细度可达0.006毫米。 SCM超细微粉磨粉机主要用于加工石膏、方解石、滑石、涂料、颜料和化妆品行业。与气流磨相比,它经济实惠、产量大,并且一年只需要更换一次零配件。装备有袋式过滤器以保护环境。

MTW 系列欧式磨粉机
MTW系列欧式磨粉机是我公司新近推出具有国际先进技术水平,拥有多项自主专利技术产权的最新粉磨设备—MTW系列欧式磨粉机,以悬辊磨粉机9518为基础,采用欧洲先进制造技术,它能满足客户对产品粒度、性能可靠与价格合理的要求。


