 +86 180 3780 8511


微粉磨粉机研磨体级配方案详解:如何科学配置钢球钢段提升产量
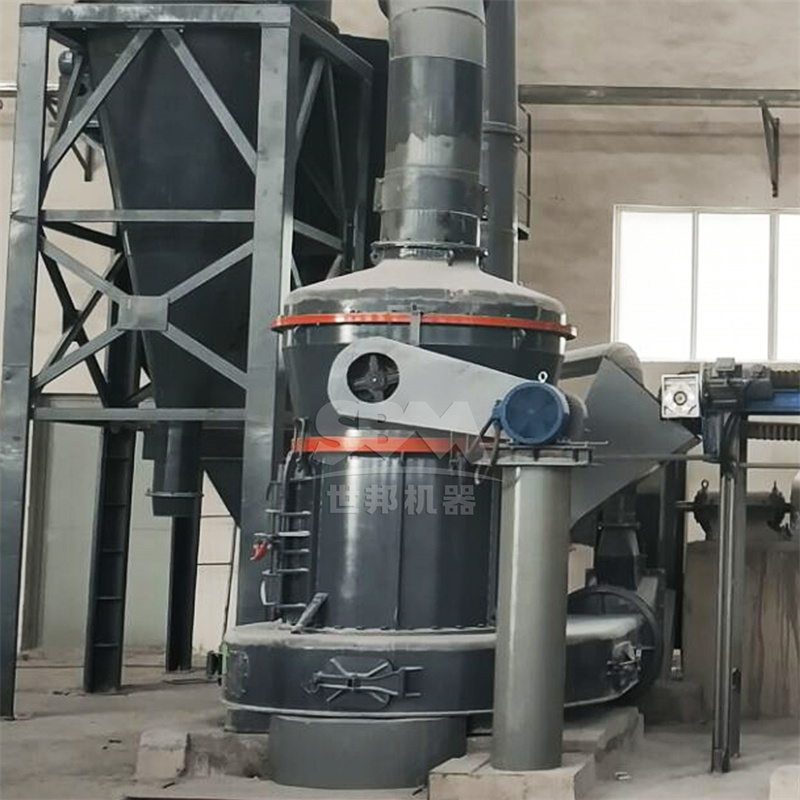
一、微粉磨粉机级配的核心目标
微粉磨粉机的研磨体级配,是指根据物料硬度、粒度、成品细度等参数,科学配置磨仓内不同规格钢球、钢段的比例与装载量。合理的级配能显著提升研磨效率、降低能耗、减少过粉磨现象,是微粉磨高效运行的关键技术环节。
二、级配方案制定的三大依据
1. 物料特性分析
物料硬度(莫氏硬度)、入磨粒度(通常要求≤20mm)、易磨性指数是基础参数。高硬度物料需增加大球比例以强化冲击破碎,软质物料则可增加小球比例以提升研磨面积。
2. 成品细度要求
目标细度在325目(45μm)以内时,建议采用多仓磨设计:一仓以冲击破碎为主(钢球直径60-90mm占70%),二仓以研磨为主(钢段Φ15×20mm、Φ12×15mm组合)。超细粉(800目以上)需增加微段或钢锻的填充比例。
3. 磨机结构与工况
需结合磨机长径比、衬板波形、转速等参数。长径比>4的磨机可延长物料停留时间,适当减少大球比例;采用分级衬板时,可实现研磨体自动分级,简化级配方案。
三、实操级配方法与计算示例
1. 装载量计算
总装载量=磨机有效容积×填充率(25%-35%)×研磨体堆积密度(4.5-4.8t/m³)。例如Φ2.2×7m微粉磨,有效容积约24m³,取填充率30%,则总装载量≈24×0.3×4.65≈33.5吨。
2. 多级配比方案
推荐“两头小中间大”的级配原则:以三仓磨为例:
- 一仓(破碎仓):Φ90mm(15%)、Φ80mm(25%)、Φ70mm(30%)、Φ60mm(30%)
- 二仓(粗磨仓):Φ50mm(20%)、Φ40mm(30%)、Φ30mm(30%)、Φ20mm(20%)
- 三仓(细磨仓):Φ15×20mm钢段(50%)、Φ12×15mm钢段(50%)
3. 动态调整技巧
新衬板运行时研磨体滑动增强,可增加10%装载量;定期补球应遵循“每月补加总量2%-3%,以大球为主”的原则;通过筛余曲线分析,若0.08mm筛余偏高需补加小球,若45μm筛余偏低需补加大球。
四、常见问题与优化措施
问题1:产量下降电耗上升 – 检查是否因研磨体磨损导致平均球径过小,建议每半年进行清仓筛分,剔除<Φ15mm的碎球。
问题2:成品中有粗颗粒 – 可能是一仓冲击力不足,可增加2-3个百分点的大球比例,或提高一仓填充率至32%-35%。
问题3:过粉磨严重 – 三仓填充率过高导致物料停留时间过长,可减少5%-8%的微段装载量,并检查选粉机回流比是否合理。
科学级配需结合生产数据持续优化,建议每季度做一次物料筛析与电耗对比,建立适合自身产线的级配数据库。对于特殊物料(如高硅料、金属矿),建议先进行实验室研磨试验确定基准配比。
Menu
相关文章
热销产品

LM 立式磨粉机
立式磨粉机是一种大型磨粉机,专门为解决工业磨机产量低、耗能高等技术难题,吸收欧洲先进技术并结合我公司多年先进的磨粉机设计制造理念和市场需求,经过多年的潜心设计改进后的大型粉磨设备。立磨采用了合理可靠的结构设计,配合先进工艺流程,集烘干、粉磨、选粉、提升于一体,尤其在大型粉磨工艺中,能够完全满足客户需求,主要技术、经济指标达到国际先进水平。可广泛应用于水泥、电力、冶金、化工、非金属矿等行业,特别适用于各种矿石的大型制粉加工,将块状、颗粒状及粉状原料磨成所要求的粉状物料。

雷蒙磨粉机
我们公司专业生产大、中型雷蒙磨粉机,拥有22年磨粉经验,已经成为中国领先的磨粉机制造商和供应商。 R系列雷蒙磨粉机是经过我们的专家优化升级改造,具有低损耗、投资小、环保、占地面积小等优点,它比传统的雷蒙磨粉机效率更高。

超细微粉磨粉机
超细微粉磨粉机是一种细粉及超细粉的加工设备,此微粉磨主要适用于中、低硬度,湿度小于6%,莫氏硬度在9级以下的非易燃易爆的非金属物料。它是经过20多次的试验和改进,为超细粉的生产而研发制造的新型磨粉机,细度可达0.006毫米。 SCM超细微粉磨粉机主要用于加工石膏、方解石、滑石、涂料、颜料和化妆品行业。与气流磨相比,它经济实惠、产量大,并且一年只需要更换一次零配件。装备有袋式过滤器以保护环境。

MTW 系列欧式磨粉机
MTW系列欧式磨粉机是我公司新近推出具有国际先进技术水平,拥有多项自主专利技术产权的最新粉磨设备—MTW系列欧式磨粉机,以悬辊磨粉机9518为基础,采用欧洲先进制造技术,它能满足客户对产品粒度、性能可靠与价格合理的要求。


