 +86 180 3780 8511


预粉磨砂粉立磨精品砂粉设备安装与维修指南
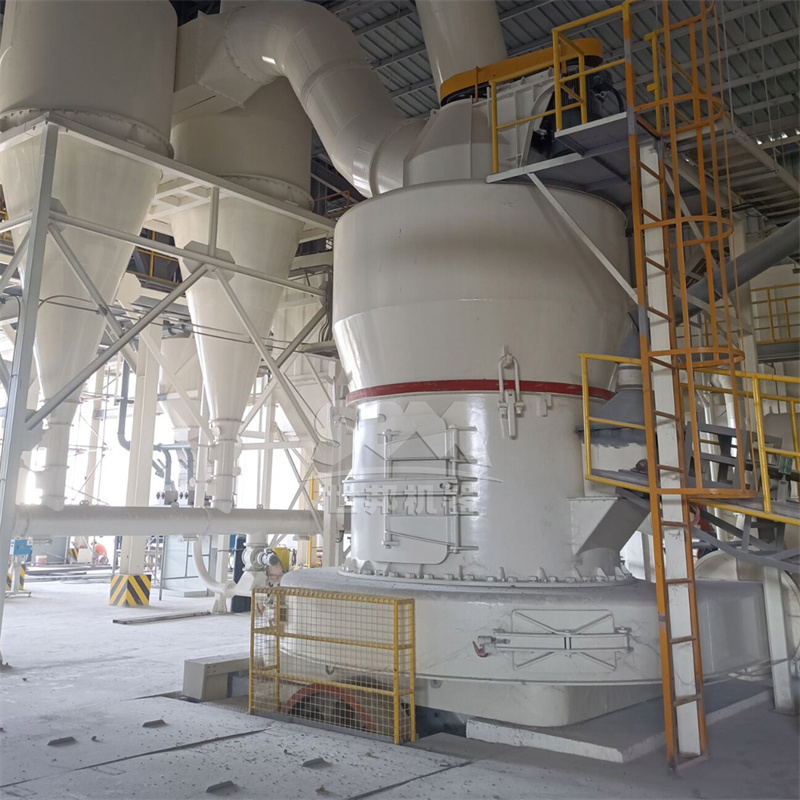
一、预粉磨砂粉立磨设备安装要点
预粉磨砂粉立磨作为精品砂粉生产线的核心设备,其安装质量直接影响设备运行效率和成品质量。安装前需做好充分准备,包括基础验收、设备清点和技术交底。
1.1 基础安装要求
设备基础应具有足够的强度和稳定性,基础表面应平整,标高偏差控制在±3mm以内。地脚螺栓预留孔位置应准确,垂直度偏差不超过1/1000。
1.2 主机安装步骤
首先安装底座和减速机,确保水平度在0.04mm/m以内。然后依次安装磨盘、磨辊和选粉机,各部件连接螺栓应均匀紧固,扭矩达到设计要求。
二、精品砂粉设备调试运行
设备安装完成后需进行空载试运行和负载调试。空载运行时间不少于4小时,检查各部位温升、振动和噪音是否正常。
2.1 调试注意事项
调试时应先启动辅机设备,再启动主机。给料量应从30%逐步增加到额定产量,观察设备运行状态和产品细度变化。
三、日常维护与保养
建立完善的设备维护制度是保证预粉磨砂粉立磨长期稳定运行的关键。日常维护主要包括润滑、紧固和清洁三个方面。
3.1 润滑管理
严格按照设备说明书要求选用润滑油品,定期检查油位和油质。主减速机润滑油每半年更换一次,磨辊轴承每三个月补充润滑脂。
3.2 易损件更换
磨辊和磨盘衬板磨损至原厚度2/3时应及时更换。选粉机叶片和导向叶片根据磨损情况进行调整或更换,保证选粉效率。
四、常见故障诊断与处理
预粉磨砂粉立磨在运行过程中可能出现各种故障,及时准确的诊断和处理能有效减少停机时间。
4.1 振动异常
设备振动过大可能由基础松动、磨辊磨损不均或喂料不均引起。应检查地脚螺栓紧固情况,测量磨辊磨损量,调整喂料装置。
4.2 产品细度不合格
成品细度波动主要与选粉机转速、系统风量和磨辊压力有关。应检查选粉机变频器设置,调整系统风机阀门开度,优化磨辊液压压力。
4.3 轴承温度过高
轴承温度超过75℃时应立即停机检查。常见原因包括润滑不良、冷却系统故障或轴承损坏。应检查润滑油量和质量,清洗冷却器,必要时更换轴承。
五、维修安全注意事项
设备维修前必须切断电源并挂牌上锁,确保设备完全停止运转。进入磨机内部检修时,需检测内部气体成分,保证通风良好。高空作业必须系好安全带,使用合格的工具具。
Menu
相关文章
热销产品

LM 立式磨粉机
立式磨粉机是一种大型磨粉机,专门为解决工业磨机产量低、耗能高等技术难题,吸收欧洲先进技术并结合我公司多年先进的磨粉机设计制造理念和市场需求,经过多年的潜心设计改进后的大型粉磨设备。立磨采用了合理可靠的结构设计,配合先进工艺流程,集烘干、粉磨、选粉、提升于一体,尤其在大型粉磨工艺中,能够完全满足客户需求,主要技术、经济指标达到国际先进水平。可广泛应用于水泥、电力、冶金、化工、非金属矿等行业,特别适用于各种矿石的大型制粉加工,将块状、颗粒状及粉状原料磨成所要求的粉状物料。

雷蒙磨粉机
我们公司专业生产大、中型雷蒙磨粉机,拥有22年磨粉经验,已经成为中国领先的磨粉机制造商和供应商。 R系列雷蒙磨粉机是经过我们的专家优化升级改造,具有低损耗、投资小、环保、占地面积小等优点,它比传统的雷蒙磨粉机效率更高。

超细微粉磨粉机
超细微粉磨粉机是一种细粉及超细粉的加工设备,此微粉磨主要适用于中、低硬度,湿度小于6%,莫氏硬度在9级以下的非易燃易爆的非金属物料。它是经过20多次的试验和改进,为超细粉的生产而研发制造的新型磨粉机,细度可达0.006毫米。 SCM超细微粉磨粉机主要用于加工石膏、方解石、滑石、涂料、颜料和化妆品行业。与气流磨相比,它经济实惠、产量大,并且一年只需要更换一次零配件。装备有袋式过滤器以保护环境。

MTW 系列欧式磨粉机
MTW系列欧式磨粉机是我公司新近推出具有国际先进技术水平,拥有多项自主专利技术产权的最新粉磨设备—MTW系列欧式磨粉机,以悬辊磨粉机9518为基础,采用欧洲先进制造技术,它能满足客户对产品粒度、性能可靠与价格合理的要求。


